Obdelava karbidnih trdin
Rezkanje karbidnih trdin z diamantno prevlečenimi orodji MDC.
Za katere materiale je namenjena serija MDC?
JJTOOLS v katalogu MDC izpostavlja karbidne trdine, volfram-bakrove zlitine in trde krhke materiale. V opisih posameznih serij navaja tudi keramiko in ojačane plastike. Pri izbiri zato izhajamo iz konkretnega materiala, njegove trdote in zahtevane oblike obdelave.
Rezalni pogoji so razdeljeni v skupine z oznakami HRA ≥ 90, HRA < 90 in Cu-W. Teh vrednosti ne prenašamo samodejno na keramiko ali ojačane plastike. Oznaka HRA v tabeli ostane HRA.
Tri izvedbe, različna geometrija
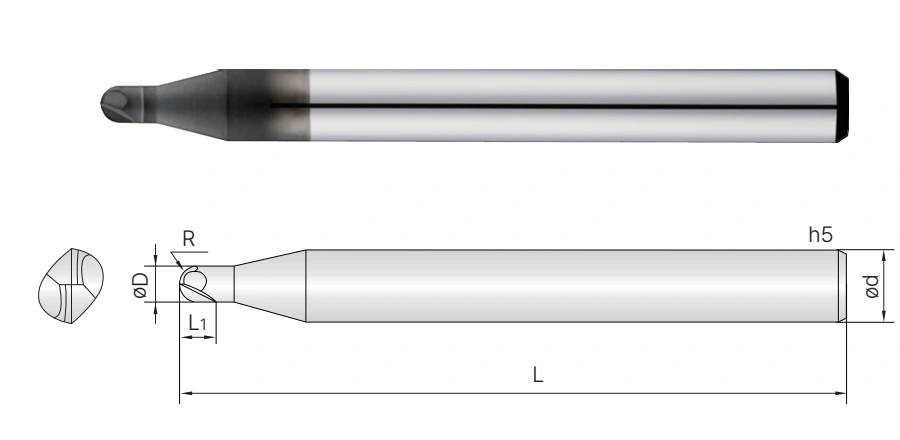
Krogelni rezkarji
Krogelna geometrija. Pri izbiri preverimo radij R, premer D in rezalno dolžino.

Krogelni rezkarji z daljšo sprostitvijo
Krogelna geometrija z daljšo sprostitvijo. Poleg rezalnega dela preverimo uporabno dolžino L2.
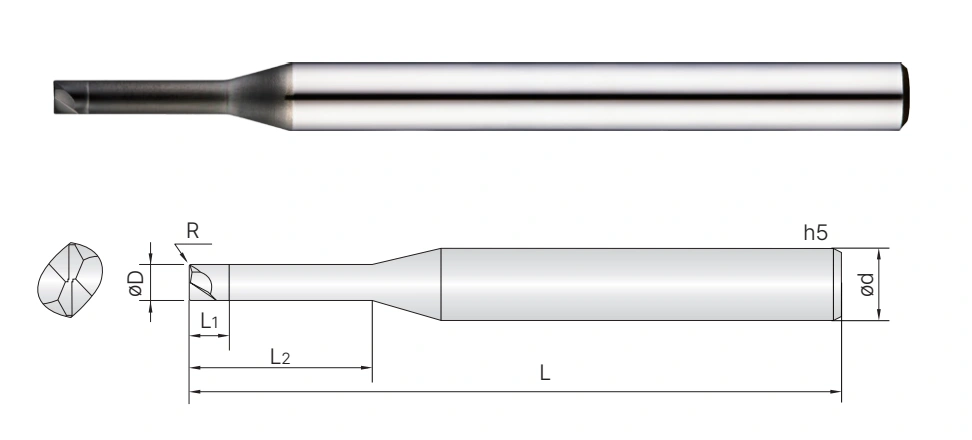
Rezkarji s kotnim radijem
Geometrija s kotnim radijem. Premer D in radij R izberemo kot ločena podatka.
Prikazi orodij in merske skice: JJTOOLS, MDC Series catalog, 06/2026. Slike niso v medsebojnem merilu.
Kaj prispevata prevleka in rezalni rob?
Večplastna diamantna CVD-prevleka je namenjena odpornosti proti obrabi. Proizvajalec pri predstavljeni osemslojni prevleki izpostavlja daljšo življenjsko dobo in zmanjševanje luščenja. Obdelava konic rezalnih robov pomaga zmanjševati krušenje in nastajanje stopničk na obdelani površini.
Katalog navaja kot vijačnice 0° in geometrijo s poudarkom na kakovosti končne površine. Primerjava mikro- in nanodiamantne prevleke opisuje površino prevleke; ni zagotovilo za doseženo hrapavost obdelovanca.
Od izbire orodja do začetnih pogojev
- Določite material. Zabeležite njegovo oznako in trdoto ter izberite ustrezno materialno skupino v katalogu.
- Izberite serijo in mere. Preverite D, R, L1, L2, L in premer stebla d, kjer so navedeni.
- Poiščite ustrezno vrstico. Uporabite tabelo za izbrano serijo in dimenzijo; pri izvedbah z različno uporabno dolžino preverite tudi to.
- Prilagodite obdelavi. Katalogske vrednosti so izhodišče. Upoštevajte geometrijo obdelovanca, namen obdelave ter stroj in vpetje.
- n
- Vrtljaji vretena
min⁻¹ - Vf
- Podajalna hitrost
mm/min - ap
- Aksialna globina reza
mm - ae
- Radialna globina reza
mm
Priporočila za stabilno obdelavo
- Kadar je mogoče, vstopite v rez z zunanje strani obdelovanca.
- Uporabite tog stroj z majhnimi vibracijami.
- Če zaradi nezadostne togosti stroja ali obdelovanca nastanejo vibracije, JJTOOLS priporoča zmanjšanje vrtljajev in podajanja v enakem razmerju.
- Pri orodjih premera 1 mm ali manj katalog navaja nadzor vibracij znotraj 3 µm. To je navedba za vibracije, ne specifikacija dovoljenega opletanja.